info@madengineering.ru


Сварка позволяет надёжно соединять металлические детали, но качество шва напрямую зависит от подготовки металла, оборудования, режима сварки и квалификации специалиста. Даже небольшие ошибки могут привести к трещинам, прожогам, пористости и ослаблению соединения.
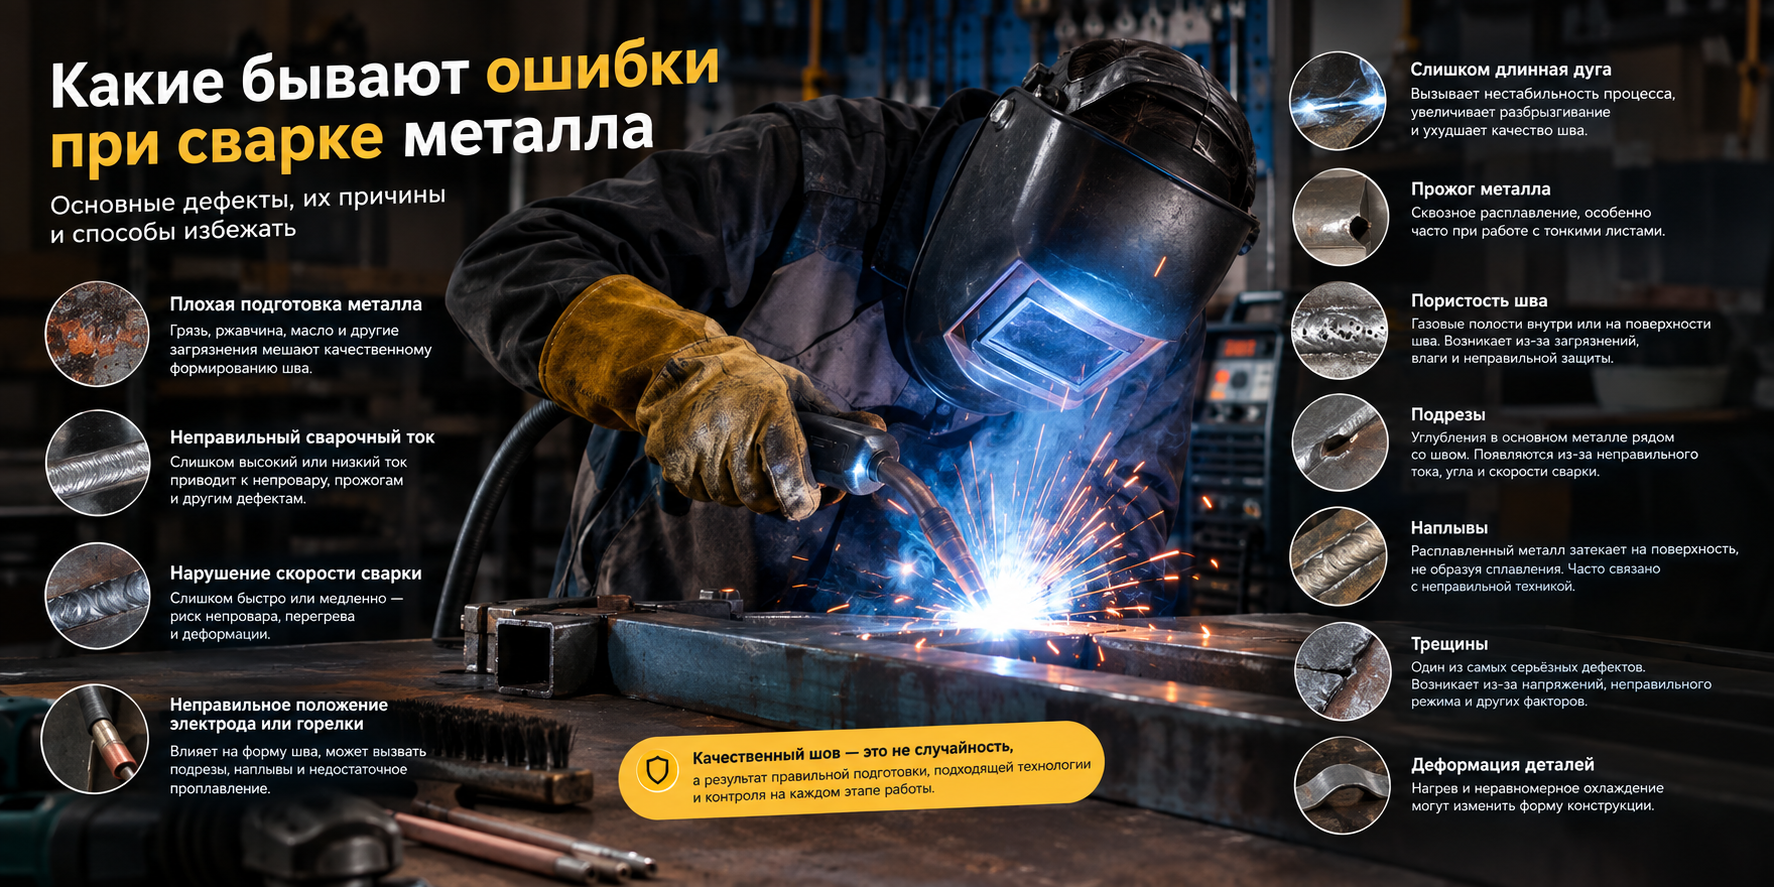
Разберём основные ошибки при сварке металла, почему они возникают и на что обратить внимание, чтобы получить прочный и аккуратный сварной шов.
Одна из самых распространённых ошибок — начало сварки без предварительной подготовки поверхности.
На металле могут оставаться:
Загрязнения мешают стабильному формированию сварочной ванны и могут стать причиной пор и других дефектов.
Что делать: перед сваркой очистить место соединения от загрязнений и при необходимости зачистить поверхность до чистого металла.
Слишком большой или слишком маленький ток негативно влияет на качество соединения.
При недостаточном токе может возникнуть непровар — металл не расплавляется на необходимую глубину.
При чрезмерном токе увеличивается риск:
Режим сварки подбирают с учётом типа металла, его толщины, способа сварки и используемого электрода или сварочной проволоки.
Скорость перемещения электрода или горелки также влияет на геометрию шва.
Если двигаться слишком быстро, металл может не успеть нормально прогреться — появляется риск непровара и недостаточного проплавления.
При слишком медленном движении увеличивается тепловложение, что может привести к перегреву, деформации и формированию чрезмерно широкого шва.
Угол наклона электрода, горелки и направление движения влияют на распределение металла в сварочной ванне.
Неправильная техника может привести к:
Поэтому важно соблюдать рекомендованную технику для конкретного способа сварки и положения шва.
При ручной дуговой сварке начинающие сварщики иногда увеличивают длину дуги, пытаясь сделать работу быстрее.
Это может привести к нестабильности процесса, увеличению разбрызгивания и ухудшению формирования шва.
Решение: соблюдать рекомендуемую длину дуги в соответствии с используемым электродом и режимом сварки.
Прожог — сквозное расплавление металла в зоне сварки.
Особенно часто проблема возникает при работе с тонкими листами.
Причинами могут быть:
Для тонкого металла режим сварки подбирают особенно внимательно.
Поры представляют собой газовые полости внутри или на поверхности сварного соединения.
Причиной могут стать:
Пористость может снижать качество и надёжность сварного соединения.
Подрез представляет собой углубление в основном металле рядом со сварным швом.
Он может возникать из-за:
Подрезы особенно важны при контроле ответственных сварных конструкций, поскольку они могут выступать концентраторами напряжений.
Наплыв возникает, когда расплавленный металл затекает на поверхность основного металла, не образуя полноценного сплавления с ним.
Причинами могут быть:
В результате шов может выглядеть массивным, но это не означает, что соединение получилось качественным.
Трещины относятся к наиболее серьёзным дефектам сварных соединений.
Они могут возникать из-за:
Если после сварки обнаружена трещина, её нельзя просто закрыть новым слоем металла без выяснения причины возникновения дефекта.
Во время сварки металл нагревается и расширяется, а при охлаждении сжимается. Из-за неравномерного нагрева конструкция может изменить форму.
Особенно заметно это на:
Для уменьшения деформаций применяют правильную последовательность сварки, фиксацию деталей и обоснованный режим тепловложения.
Перед началом работ стоит проверить несколько ключевых моментов:
1. Подготовить металл
Очистить и обезжирить поверхность.
2. Проверить оборудование
Убедиться в исправности сварочного аппарата, кабелей, горелки и других элементов оборудования.
3. Правильно подобрать расходные материалы
Электрод, проволока и защитный газ должны соответствовать выполняемой работе.
4. Настроить режим
Ток, напряжение, скорость сварки и другие параметры выбираются с учётом материала и толщины металла.
5. Контролировать сварочную ванну
Важно следить за формированием шва и не допускать чрезмерного перегрева.
6. Проверять готовое соединение
После сварки необходимо оценить внешний вид шва, а для ответственных конструкций применять предусмотренные методы контроля.
Большинство дефектов при сварке связано не с одной причиной, а с сочетанием нескольких факторов: подготовкой металла, настройкой оборудования, техникой сварщика и правильностью выбранного режима.
Качественный сварной шов — это результат правильной подготовки, подходящей технологии и контроля на каждом этапе работы.
Если речь идёт об ответственных металлических конструкциях, параметры сварки и методы контроля должны определяться соответствующими технологическими документами и требованиями к конкретной конструкции.
М.А.Д. Инжиниринг
от проекта до исполнения